Entender cómo se fabrican los mejores paneles solares en China exige mirar más allá de la etiqueta. La pregunta “cómo se fabrican los paneles solares” comienza con materiales cuidadosamente seleccionados. El silicio cristalino se purifica y se transforma en lingotes. Después, máquinas de alta precisión cortan objetos muy delgados. Cada micra importa.
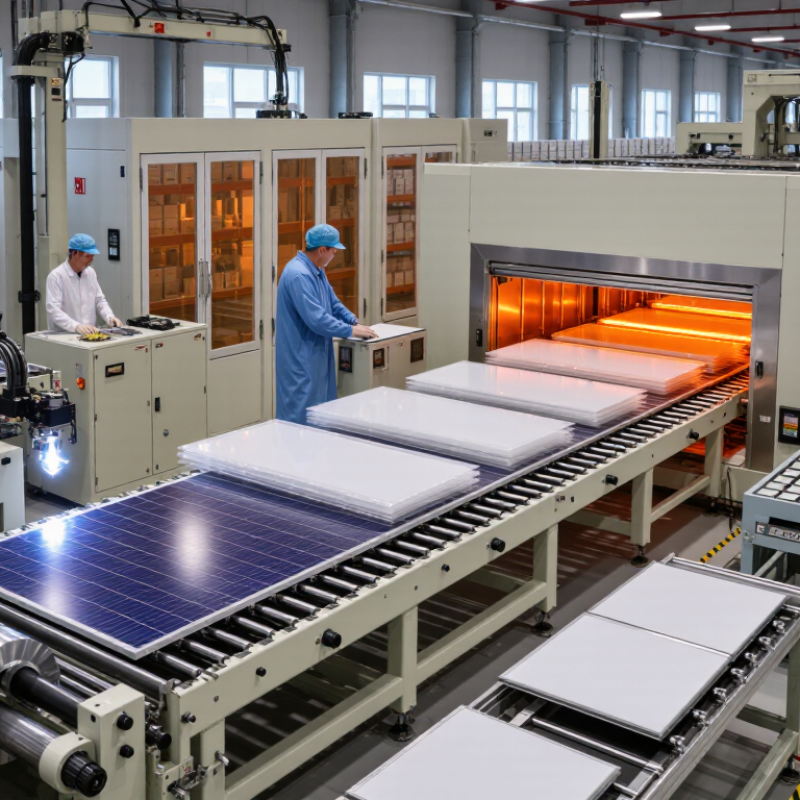
En las fábricas avanzadas, las obleas reciben tratamientos químicos controlados. Así capturarán mejor la luz y reducirán las pérdidas eléctricas. Las células se conectan mediante finas cintas metálicas. Luego se coloca entre vidrio templado, encapsulantes y una lámina posterior resistente. El laminado ocurre bajo calor y vacío. Es un proceso silencioso, pero decisivo. Cámaras automáticas revisan grietas, burbujas y soldaduras defectuosas. También se realizan pruebas de potencia, aislamiento y resistencia ambiental.
La calidad no depende solamente de producir más unidades. Depende de la trazabilidad, la experiencia técnica y los controles independientes. Los fabricantes confiables documentan cada lote y aplican normas internacionales reconocidas. Sin embargo, “el mejor” puede significar cosas diferentes. Una fábrica puede destacar por eficiencia, mientras que otra sobresale por durabilidad o menor impacto ambiental. Conviene revisar datos verificables, garantías y certificaciones. Las imágenes brillantes de una planta no bastan. A veces, incluso un informe técnico presenta límites que merecen atención. Esta guía examina cada etapa con una mirada práctica y crítica, desde la oblea inicial hasta el panel instalado bajo el sol.
¿Cómo se fabrican los mejores paneles solares en China?
La fabricación comienza con una rigurosa selección de materiales. En China, las plantas especializadas revisan piezas de silicio, vidrio templado, encapsulantes y marcos de aluminio. La oblea debe presentar un espesor uniforme y una superficie sin grietas visibles. El vidrio necesita buena transmisión lumínica y resistencia frente a impactos y cambios térmicos. Cada lote suele incluir certificados, mediciones y datos de trazabilidad. Aún así, un documento correcto no reemplaza una inspección física.
La preparación exige controlar la humedad, el polvo y la temperatura. Las láminas de EVA o POE se conservan selladas para evitar la contaminación. Después, se cortan con precisión según el formato del módulo. El vidrio se limpia cuidadosamente antes de colocar las células solares. También se revisan las cintas conductoras, la caja de conexiones y la lámina posterior. Son componentes pequeños, pero afectan la seguridad y la vida útil. Un error de alineación puede generar pérdidas eléctricas.
El personal técnico realiza controles visuales y pruebas de aislamiento durante el proceso. Las máquinas ayudan, aunque no detectan todos los defectos. Una revisión humana sigue siendo necesaria. No todo venta perfecto. A veces, reducir el costo de un material que parece atractivo, pero puede aumentar los fallos posteriores. Por eso, conviene comparar resistencia, compatibilidad y comportamiento climático, no solo el precio. Los registros deben conservarse desde la recepción hasta la prueba final.
Composición típica de los materiales de un módulo fotovoltaico de silicio cristalino en masa. Los valores son proporciones representativas de la industria y pueden variar según el diseño del módulo.
El vidrio se selecciona por su resistencia, transparencia y resistencia a la intemperie. El aluminio proporciona un marco ligero, mientras que los polímeros protegen las células de la humedad. Las células de silicio requieren materia prima de alta pureza, y el cobre se utiliza para las interconexiones eléctricas. Los materiales entrantes se someten a controles de pureza, dimensiones, humedad, calidad óptica y defectos mecánicos antes de la producción.
La célula fotovoltaica determina gran parte del rendimiento del panel. En China, el proceso comienza con silicio ultrapuro , piezas monocristalinas y superficies limpiadas químicamente. Después se forma la unión eléctrica mediante difusión y se aplican capas de pasivación. Son películas muy delgadas. Reducir la recombinación de cargas y mejorar la eficiencia.
La tecnología n-type , especialmente TOPCon y heterounión , ha ganado espacio frente a PERC. El informe ITRPV 2024 sitúa las eficiencias industriales habituales cerca del 25% para TOPCon y entre 24% y 26% para heterounión , según el proceso.
La impresión metálica de líneas finas exige precisión microscópica. También se utilizan hornos de temperatura controlada, cámaras de deposición y pruebas de electroluminiscencia. Una imagen infrarroja puede revelar microgrietas invisibles.
Según IEA PVPS, Trends in Photovoltaic Applications 2024 , China concentra más del 80% de la capacidad mundial en varias etapas fotovoltaicas. Esta escala facilita la automatización y el aprendizaje industrial, pero no garantiza la uniformidad absoluta.
El rendimiento puede disminuir por contaminación, presión mecánica o contactos imperfectos. Ahí está una parte incómoda del proceso. Más velocidad no siempre significa mejor célula.
Los serios fabricantes verifican potencia, degradación, aislamiento y tolerancias por lote. Faltan, sin embargo, datos públicos comparables sobre rechazos y consumo energético. Esa opacidad merece más revisión técnica.
Ensamblaje de módulos solares y protección de sus componentes.
La fabricación comienza con la inspección de células, vidrio, encapsulante y marco. Cada célula debe mantener tolerancias eléctricas muy cercanas. Así se reducen las pérdidas dentro del módulo. El informe IEA PVPS Trends 2024 registra más de 400 GW solares instalados mundialmente durante 2023. Ese volumen exige controles repetibles, no únicamente líneas rápidas.
Durante el ensamblaje, las células se sueldan formando cadenas y se colocan entre vidrio y encapsulante. Después, una laminadora aplica vacío, calor y presión controlados. Este paso evita burbujas y limita la entrada de humedad. El marco de aluminio necesita un sellado continuo. Un pequeño canal abierto puede acelerar la corrosión. Conviene revisar también cajas de conexión, diodos y cables antes de la prueba eléctrica.
La protección no termina en la fábrica. Los ensayos de aislamiento, carga mecánica, humedad y ciclos térmicos revelan fallos ocultos. La norma IEC 61215 orienta la evaluación del diseño, mientras que IEC 61730 aborda la seguridad del módulo. Los datos del International Technology Roadmap for Photovoltaic indican una constante expansión de tecnologías bifaciales y células de mayor eficiencia. Sin embargo, una mayor eficiencia puede complicar la gestión térmica. Un sellado perfecto no existe. Por eso, el control visual, la trazabilidad y las pruebas independientes siguen siendo decisivos. A veces se confía demasiado en la automatización. Ese es un punto para revisar.
La fabricación empieza con controles visibles y repetibles. En una línea moderna, las células se inspeccionan mediante electroluminiscencia para detectar microfisuras. Después, cada módulo pasa por pruebas de potencia, aislamiento eléctrico y corriente de fuga. El informe Trends 2024 de IEA PVPS registró aproximadamente 456 GW de nueva capacidad solar instalada en 2023. Ese volumen exige controles automatizados, pero también técnicos atentos.
La norma IEC 61215 evalúa el rendimiento y la durabilidad del diseño. La IEC 61730 verifica la seguridad eléctrica y mecánica. Los laboratorios someten los módulos a humedad y calor, ciclos térmicos, cargas de viento, granizo y degradación inducida por potencial. El PV Module Reliability Scorecard de NREL compara estos riesgos y destaca la importancia de los materiales, el encapsulante y la calidad de las soldaduras. Una mala soldadura puede crear una zona caliente difícil de observar.
La trazabilidad también cuenta. Se registran lotes de vidrio, células, marcos y conexiones, junto con la temperatura de laminación. El fabricante debería conservar imágenes EL antes y después de las pruebas. Sin embargo, una certificación no elimina todos los riesgos. El análisis de degradación de NREL se sitúa cerca del 0,5 % anual la mediana observada en muchas instalaciones de silicio cristalino, aunque las condiciones cambian. La realidad es menos perfecta. Polvo, humedad y errores de instalación todavía alteran el rendimiento.
¿Cómo se fabrican los mejores paneles solares en China?
La automatización empieza con células clasificadas por potencia, color y microfisuras. Cámaras de electroluminiscencia revisan cada módulo antes del laminado. Después, las pruebas de potencia y aislamiento registran resultados mediante códigos trazables. Según IEA PVPS Trends 2024, China instaló aproximadamente 217 GW fotovoltaicos en 2023. Ese volumen exige líneas rápidas, pero la velocidad también puede ocultar errores humanos.
La certificación debe acompañar al producto, no aparecer al final. Las normas IEC 61215 e IEC 61730 evalúan rendimiento, seguridad y resistencia. Además, las auditorías ISO 9001 ayudan a controlar materiales, cambios de proceso y reclamaciones. Aún así, un certificado no garantiza cada unidad. El muestreo puede dejar defectos aislados. Por eso, conviene solicitar informes de electroluminiscencia, curvas IV y registros de lote. IRENA señaló que la capacidad solar mundial creció cerca de 346 GW en 2023, aumentando la presión sobre la calidad y la distribución.
Consejos: pide trazabilidad desde la célula hasta el pálido. Revise los embalajes con protección antihumedad, separadores rígidos y sensores de impacto. Confirme fechas de producción, tolerancias de potencia y condiciones de garantía. También compare la ruta marítima con el tiempo de almacenamiento. Un panel bien fabricado puede degradarse por mala logística. La mejora continúa; ningún control es perfecto.
| Etapa de fabricación | Método de control o tecnología típica | Dimensión de datos clave | Datos representativos de la industria | Norma o requisito pertinente | Importancia de la calidad y la distribución |
|---|---|---|---|---|---|
| 1. Preparación de silicio y obleas | El silicio cristalino de alta pureza se procesa en obleas utilizando equipos automatizados de corte, limpieza, inspección y clasificación. | Consistencia dimensional | Las obleas comerciales de silicio cristalino se producen habitualmente en formatos estandarizados, que incluyen familias de obleas de aproximadamente 182 mm y 210 mm. | Principios de gestión de la calidad ISO 9001 | Las dimensiones uniformes de las obleas mejoran la compatibilidad de las cadenas de celdas y reducen la variación durante el ensamblaje posterior. |
| 2. Producción de células solares | Para la fabricación de células fotovoltaicas se utilizan procesos automatizados como la difusión, la pasivación, la serigrafía, el procesamiento láser, la cocción y las pruebas eléctricas. | eficiencia de conversión celular | Las células de silicio cristalino producidas en masa suelen alcanzar eficiencias de conversión superiores al 23%, dependiendo de la arquitectura de la célula y la línea de producción. | Serie IEC 60904 para la medición de dispositivos fotovoltaicos | El control automatizado del proceso limita defectos como microfisuras, contactos deficientes, contaminación y una salida eléctrica no uniforme. |
| 3. Clasificación y emparejamiento de celdas | Las imágenes de electroluminiscencia y la clasificación de la potencia eléctrica clasifican las células antes del ensamblaje del módulo. | Tolerancia de clasificación | Las celdas se agrupan según sus características de corriente, voltaje y potencia para minimizar las pérdidas por desajuste dentro de cada módulo terminado. | Procedimientos de medición IEC 60904 | Una clasificación precisa garantiza una salida estable del módulo y ayuda a prevenir un rendimiento energético visiblemente desigual en todo el envío. |
| 4. Encordado y disposición de módulos | Los sistemas robóticos de inserción, enhebrado, colocación, soldadura y alineación conectan las celdas para formar circuitos eléctricos. | Automatización y precisión de alineación | Las líneas automatizadas están diseñadas para mantener un espaciado repetible entre celdas, una alineación uniforme de las barras colectoras, una temperatura de soldadura precisa y una calidad de interconexión consistente. | Calificación de diseño y homologación de tipo según la norma IEC 61215. | Una alineación estable y unas uniones soldadas correctas reducen el riesgo de puntos calientes, circuitos abiertos y pérdidas de energía durante un funcionamiento prolongado. |
| 5. Encapsulado y laminación | El vidrio, el encapsulante, las cadenas de celdas, la lámina posterior o vidrio trasero y los componentes de la caja de conexiones se laminan bajo condiciones controladas de temperatura, presión y vacío. | uniformidad de laminación | El control de producción se centra en eliminar burbujas, deslaminación, arrugas, partículas extrañas y encapsulación incompleta. | Pruebas ambientales y de durabilidad según la norma IEC 61215. | El encapsulado seguro protege las células de la humedad, el estrés mecánico, la exposición a los rayos ultravioleta y los ciclos de temperatura. |
| 6. Montaje de la estructura y la caja de conexiones | Los equipos automatizados o semiautomatizados instalan marcos de aluminio, cajas de conexiones, diodos de derivación, cables y conectores. | Integridad mecánica y eléctrica | Se comprueba que los módulos estén correctamente alineados, que la cobertura del adhesivo sea uniforme, que la polaridad del conector sea correcta, que el cableado esté bien colocado, que el aislamiento sea adecuado y que la continuidad de la conexión a tierra sea correcta. | Calificación de seguridad de módulos fotovoltaicos IEC 61730 | Un montaje correcto reduce el riesgo de instalación y facilita el cumplimiento de los requisitos de seguridad eléctrica en los mercados de destino. |
| 7. Inspección de calidad automatizada | Las pruebas de destello, la obtención de imágenes por electroluminiscencia, la inspección visual, las pruebas de aislamiento y las comprobaciones de puesta a tierra están integradas en la línea de producción. | Cobertura de inspección | Normalmente, cada módulo terminado se somete a pruebas de rendimiento eléctrico y controles de seguridad antes de su embalaje y comercialización. | Series IEC 61215, IEC 61730 e IEC 60904 | Las pruebas de la unidad completa proporcionan trazabilidad y ayudan a identificar grietas ocultas, áreas inactivas, corrientes anormales y defectos de aislamiento. |
| 8. Potencia nominal y etiquetado del producto | Los módulos se clasifican según la potencia máxima medida en condiciones de prueba estandarizadas y se etiquetan con sus especificaciones eléctricas. | Potencia nominal y tolerancia | Las condiciones de prueba estándar generalmente utilizan una irradiancia de 1000 W/m², una temperatura de celda de 25 °C y un espectro de referencia AM1.5. | IEC 60904-3 y normas de etiquetado de productos aplicables | Las clasificaciones precisas ayudan a los instaladores a diseñar correctamente cadenas de inversores, contenedores y previsiones energéticas a nivel de proyecto. |
| 9. Certificación de confiabilidad | Los módulos representativos se someten a ciclos térmicos, pruebas de humedad-congelación, humedad-calor, carga mecánica, granizo, radiación UV y evaluaciones de puntos calientes. | Durabilidad ambiental | Los programas de cualificación de la IEC incluyen la exposición a calor húmedo a 85 °C y 85 % de humedad relativa durante 1000 horas como condición de prueba estándar. | IEC 61215 e IEC 61730 | La certificación demuestra que el diseño del módulo ha superado pruebas reconocidas de durabilidad y seguridad, aunque no garantiza un rendimiento idéntico en cualquier clima. |
| 10. Gestión de la calidad en fábrica | Los fabricantes utilizan procedimientos documentados, instrumentos calibrados, registros de procesos, acciones correctivas, controles de proveedores y trazabilidad de lotes. | Profundidad de trazabilidad | Los sistemas que siguen las mejores prácticas vinculan los números de serie de los módulos con las fechas de producción, los lotes de material, los resultados de las pruebas y los registros de inspección. | ISO 9001; ISO 14001 para la gestión ambiental | La trazabilidad simplifica el análisis de garantías, la gestión de retiradas de productos, las auditorías de clientes y la documentación de proyectos. |
| 11. Embalaje y carga de contenedores | Los módulos se separan con materiales protectores, se fijan en palés, se etiquetan por lote y se cargan según la distribución del peso y los requisitos de manipulación. | Control de daños en el transporte | Los controles de embalaje abordan la vibración, el impacto, la humedad, los límites de apilamiento, la estabilidad de los palés y la eficiencia de carga de los contenedores. | Requisitos internacionales de transporte, embalaje y mercado de destino | Un embalaje adecuado reduce la deformación del marco, la rotura del vidrio, los daños en los conectores y las microfisuras durante el transporte multimodal. |
| 12. Documentación de exportación | Se preparan facturas comerciales, listas de empaque, certificados de origen, conocimientos de embarque, declaraciones de aduana y documentos de conformidad del producto. | Integridad de la documentación | Los documentos de envío normalmente incluyen la cantidad de producto, las especificaciones del módulo, el peso bruto y neto, las dimensiones del paquete, el origen y las condiciones de envío. | Normativa aduanera y de productos eléctricos del país de destino | Una documentación completa ayuda a prevenir retrasos en la aduana y facilita el despacho de aduanas para distribuidores y desarrolladores de proyectos. |
| 13. Distribución regional | Los módulos terminados se distribuyen a través de puertos, almacenes aduaneros, redes logísticas terrestres y almacenes regionales de proyectos. | Plazo de entrega y disponibilidad de inventario | El plazo de entrega real depende de la capacidad de producción, los horarios portuarios, el despacho de aduanas, la distancia, las condiciones de envío y el inventario en destino. | Incoterms y normativa aplicable a la importación | Las existencias regionales pueden acortar los plazos de los proyectos, mientras que una previsión precisa reduce los costes de almacenamiento y las interrupciones del suministro. |
| 14. Instalación y soporte postventa | Se proporcionan documentos técnicos, manuales de instalación, parámetros eléctricos, registros de números de serie, procedimientos de garantía y canales de servicio. | Garantía y disponibilidad de servicio | Las garantías de los módulos suelen separar la cobertura de la mano de obra del producto de las condiciones de la garantía de rendimiento energético a largo plazo. | Requisitos de seguridad de la IEC y códigos de instalación locales | Una documentación clara y unos procedimientos de servicio trazables mejoran la puesta en marcha, el mantenimiento, la gestión de reclamaciones y la administración del ciclo de vida. |
Nota: Las cifras y los requisitos mostrados son referencias representativas del sector. La eficiencia real, la potencia nominal, el alcance de las pruebas, el tiempo de logística y los términos de garantía varían según el diseño del módulo, la línea de producción, el mercado de destino y las condiciones del proyecto.
Se utilizan cámaras de electroluminiscencia antes y después del laminado. Las imágenes revelan grietas difíciles de observar a simple vista.
Debe pasar pruebas de potencia, aislamiento eléctrico y corriente de fuga. También se evalúan humedad, calor, ciclos térmicos, granizo y cargas de viento.
Una soldadura deficiente puede generar una zona caliente. Con el tiempo, esa zona reduce el rendimiento y puede causar daños localizados.
Permite relacionar cada panel con sus células, vidrio, marco y conexiones. También registra la temperatura de laminación y el lote utilizado.
No completamente. La certificación evalúa diseños y muestras, pero puede no detectar un defecto aislado. Conviene revisar informes adicionales.
Pida imágenes de electroluminiscencia, curvas de corriente y tensión, resultados de aislamiento y registros del lote. Revise también la fecha de producción.
La humedad, los golpes y un almacenamiento prolongado pueden dañarlo. Busque embalajes antihumedad, separadores rígidos y sensores de impacto.
En muchas instalaciones, la mediana observada ronda el 0,5 % anual. El polvo, la humedad y una instalación deficiente pueden aumentar la pérdida.
No. Las líneas rápidas reducen algunas fallas, pero también pueden ocultar descuidos. La supervisión técnica sigue siendo necesaria.
No conviene confiar únicamente en cifras o certificados. Compare tolerancias, garantías, almacenamiento y transporte. La realidad nunca es totalmente perfecta.
La fabricación de paneles solares en China comienza con la selección de silicio, vidrio, metales conductores y materiales encapsulantes de alta calidad. Estos componentes se preparan y verifican para garantizar su pureza, resistencia y compatibilidad. Después, el silicio se transforma en células fotovoltaicas mediante procesos precisos que permiten mejorar la captación de luz y la conversión de energía. Para comprender cómo se fabrican los paneles solares, es esencial considerar tanto la tecnología de las células como el control constante de cada etapa.
A continuación, las células se conectan y ensamblan en módulos, protegidos mediante capas resistentes a la humedad, los cambios de temperatura y los impactos. Cada panel pasa por pruebas de potencia, aislamiento, seguridad y durabilidad para confirmar su rendimiento. Finalmente, la automatización ayuda a mantener una producción uniforme, mientras que las certificaciones correspondientes respaldan la calidad del producto. Una vez terminados, los paneles se embalan cuidadosamente y se distribuyen según las necesidades de distintos mercados.
RELAX Solar